
Sklep · Kategoria
Systemy automatyczne do badań ultradźwiękowych
Skanery zmotoryzowane i stanowiska automatyczne — osie XY/XYZ, skanery szynowe i łańcuchowe z napędem.
 Oficjalny dystrybutor w Polsce
Wyświetlanie jednego wyniku
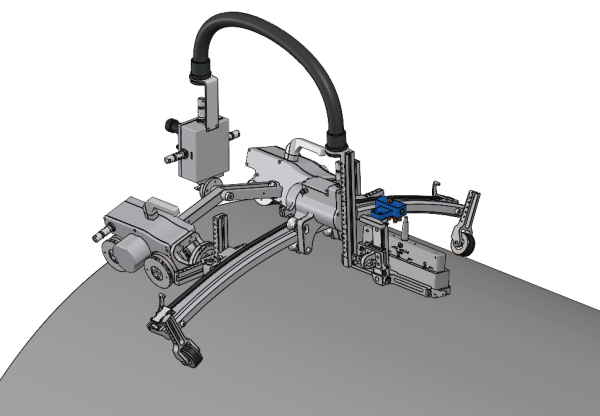
Kiedy przechodzi się na badanie zautomatyzowane
Automat ma sens w trzech sytuacjach. Pierwsza to powtarzalność przy dużej liczbie identycznych obiektów — spoiny obwodowe na budowie rurociągu, wyroby schodzące z linii, elementy odbierane sztuka po sztuce. Druga to miejsca, do których człowiek z głowicą nie sięgnie: wnętrza rur, duże elementy pierścieniowe, powierzchnie na wysokości. Trzecia to wymóg pełnego zapisu — automat prowadzi głowicę po znanym torze, więc pokrycie badania da się udowodnić, a nie tylko zadeklarować.
W badaniach spoin obwodowych rurociągów standardem jest technika strefowa: spoinę dzieli się na strefy odpowiadające warstwom spawania, każdej przypisuje osobną wiązkę i ocenia amplitudę w bramce. Systemy pracują w niej z prędkością 50–100 mm/s, a układy oparte na FMC/TFM zwykle przy 25–30 mm/s. Technika strefowa wymaga wzorca wykonanego pod konkretny projekt i przygotowanie brzegów, i to zwykle on, a nie sprzęt, wyznacza termin rozpoczęcia badań.
Mechanika z naszej oferty
| Urządzenie | Do czego | Zakres | Uwagi |
|---|---|---|---|
| DSC51 | spoiny rurociągów, skaner modułowy elektryczny | 200–800 mm | dwa enkodery: łańcuch i oś krokowa, prześwit od 70 mm, IP67 |
| MOS04-DD | spoiny obwodowe, cztery głowice | 203–1219 mm magnetyczne, 203–700 mm niemagnetyczne | napęd elektryczny, praca także na stali nierdzewnej |
| DSC37 | spoiny wewnątrz rur | 39–200 mm | układ pozycjonujący wykonywany pod średnicę |
| DSC39 | wnętrze rur prostych | ID 150–200 mm | głowice phased array lub wiroprądowe, wersje na zamówienie |
| DSC52 | spoiny przy końcach rur, dennice | małe średnice | korpus skanera i osobny sterownik |
| DSC41 | duże elementy walcowe i pierścieniowe | 2000–6000 mm | skok 500 mm w osi Y i Z, głowice klasyczne i PA |
| FC-XY02-DD | płyty kompozytowe, blachy aluminiowe i stalowe | pole 800 × 300 mm | cztery przyssawki, enkodery X/Y, C-scan dwuwymiarowy |
| FC54 | badanie zanurzeniowe i stykowe w wannie | skok XY 350 × 400 mm | trzy osie, wanna demontowalna, opcjonalna karta phased array |
Z czego składamy stanowisko
- Mechanika przesuwu z powtarzalnym pozycjonowaniem i enkoderami w obu osiach
- Elektronika: defektoskop z wyjściem danych albo karta z Karty i systemy ultradźwiękowe OEM w układzie sterowania
- Głowice i kliny dobrane do materiału i geometrii — Głowice phased array (PAUT), Głowice zanurzeniowe
- Sprzężenie: kołnierz wodny albo zraszanie, razem z obiegiem i filtracją wody
- Wzorce do kalibracji i zakwalifikowana procedura — bez nich zapis nie jest dowodem
Najczęstsze pytania
Czy budujecie systemy pod konkretny wyrób?
Tak, to standardowa droga: większość mechaniki Doppler ma wersje wykonywane pod średnicę i pod wymiar głowicy, a DSC37, DSC39 i FC-XY02-DD są wprost przewidziane do wykonania na zamówienie. Zaczynamy od wyrobu, materiału, wymaganej wykrywalności i normy odbiorowej.
Jak szybko przebiega takie badanie?
Przy technice strefowej spoina obwodowa rury jest zwykle badana w jednym przejeździe z prędkością 50–100 mm/s. Ograniczeniem nie jest mechanika, tylko częstotliwość powtarzania impulsów i liczba praw ogniskowania — im więcej wiązek, tym wolniej trzeba jechać, żeby zachować rozdzielczość wzdłuż spoiny.
Czy wynik da się przechować i pokazać klientowi?
Tak — dane z enkodera wiążą każdy A-skan z położeniem, więc powstaje obraz całej spoiny albo powierzchni, który zapisuje się razem z nastawami. To materiał do ponownej analizy, do porównania po latach i do przedstawienia inspektorowi.